

جوشکاری لولههای آهنی یکی از مهمترین فرآیندها در صنایع ساختمانی، پتروشیمی، نفت و گاز و انتقال سیالات است که با دقت و دانش فنی بالا انجام میشود. این فرآیند نقش کلیدی در تضمین استحکام و ایمنی اتصالات دارد و انتخاب روش مناسب جوشکاری تاثیر زیادی بر کیفیت نهایی پروژه میگذارد. با پیشرفت فناوری، روشهای متنوعی برای جوشکاری لولههای آهنی ابداع شدهاند که هرکدام مزایا و محدودیتهای خاص خود را دارند. در این مقاله از سایت آهن اروند، قصد داریم به معرفی رایج ترین روش های جوشکاری لوله آهنی بپردازیم و نکات فنی ضروری برای اجرای صحیح این فرآیند را مرور کنیم.
روش های جوشکاری لوله آهنی
روشهای جوشکاری لولههای فولادی به طور کلی به چند دسته اصلی تقسیم میشوند که هر کدام ویژگیها و مزایای خاص خود را دارند. انتخاب روش مناسب بستگی به عوامل مختلفی از جمله نوع پروژه، ضخامت لوله، محیط کار و نوع مواد مورد استفاده دارد. برخی از رایج ترین روش های جوشکاری لوله آهنی به شرح زیر است:
بیشتر بخوانید: آهن خام چیست؟
جوشکاری قوس الکتریکی SMAW
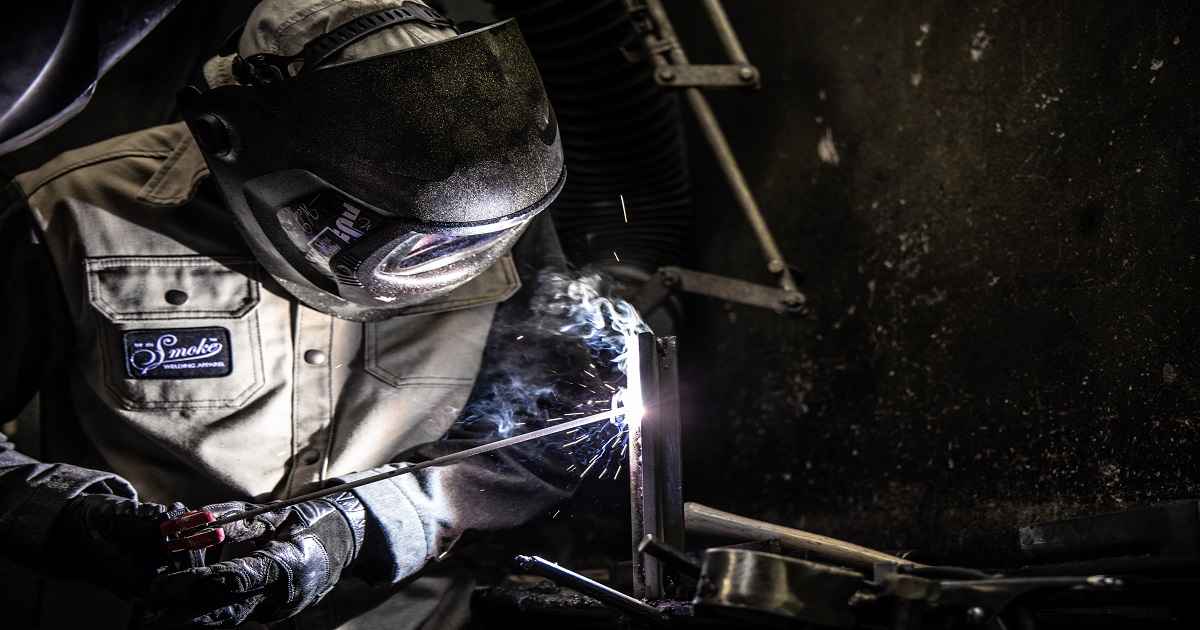
جوشکاری قوس الکتریکی دستی (SMAW) یکی از کاربردیترین و رایج ترین روش های جوشکاری لوله آهنی است. در این روش، با ایجاد قوس الکتریکی بین الکترود پوششدار و سطح لوله، حرارت لازم برای ذوب فلز و ایجاد اتصال فراهم میشود. بهدلیل عدم نیاز به گاز محافظ و سادگی تجهیزات، این روش در پروژههای کوچک تا متوسط و در شرایط محیطی متنوع بسیار محبوب است.
از مزایای SMAW میتوان به قابلیت استفاده در فضاهای باز و بسته، هزینه پایین تجهیزات و انعطافپذیری بالا اشاره کرد. این روش برای لولههایی با ضخامتهای مختلف مناسب است، اما نیاز به اپراتور ماهر دارد تا کیفیت جوش حفظ شود. با این حال، سرعت اجرای آن نسبت به روشهای مدرنتر پایینتر است و در پروژههای بزرگ میتواند زمانبر باشد.
پیشنهاد: قیمت لوله مانیسمان
جوشکاری گاز محافظ GMAW
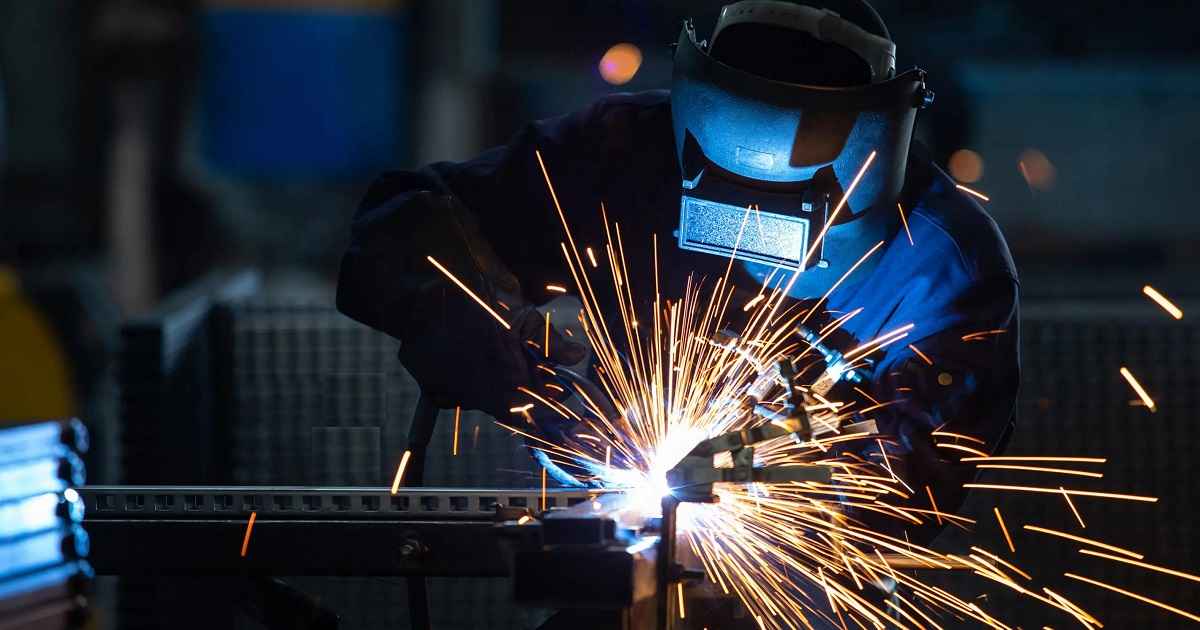
یکی از رایج ترین روش های جوشکاری لوله آهنی جوشکاری گاز محافظ یا GMAW است که با نام MIG نیز شناخته میشود، از گازهایی مانند آرگون یا هلیوم برای محافظت از ناحیه جوش در برابر آلودگیهای محیطی استفاده میکند. گاز محافظ مانند یک لایه ایمن عمل کرده و مانع از واکنش فلز مذاب با هوای اطراف میشود. در این روش، سیم الکترود بهطور مداوم به منطقه جوش تغذیه میشود و این موضوع باعث افزایش سرعت ذوب و اتصال فلزات نسبت به روشهایی مانند SMAW میشود.
همین ویژگی، یعنی سرعت بالا و کیفیت مناسب جوش، باعث شده GMAW در پروژههایی با حجم زیاد و زمان محدود گزینهای ایدهآل باشد. با این حال، استفاده از این روش نیازمند تجهیزات گرانتری است و شرایط جوی نامناسب مانند باد و رطوبت میتواند عملکرد گاز محافظ را مختل کرده و کیفیت جوش را کاهش دهد. بنابراین، GMAW بیشتر در محیطهای بسته و کنترلشده کاربرد دارد.
جوشکاری زیر پودری SAW
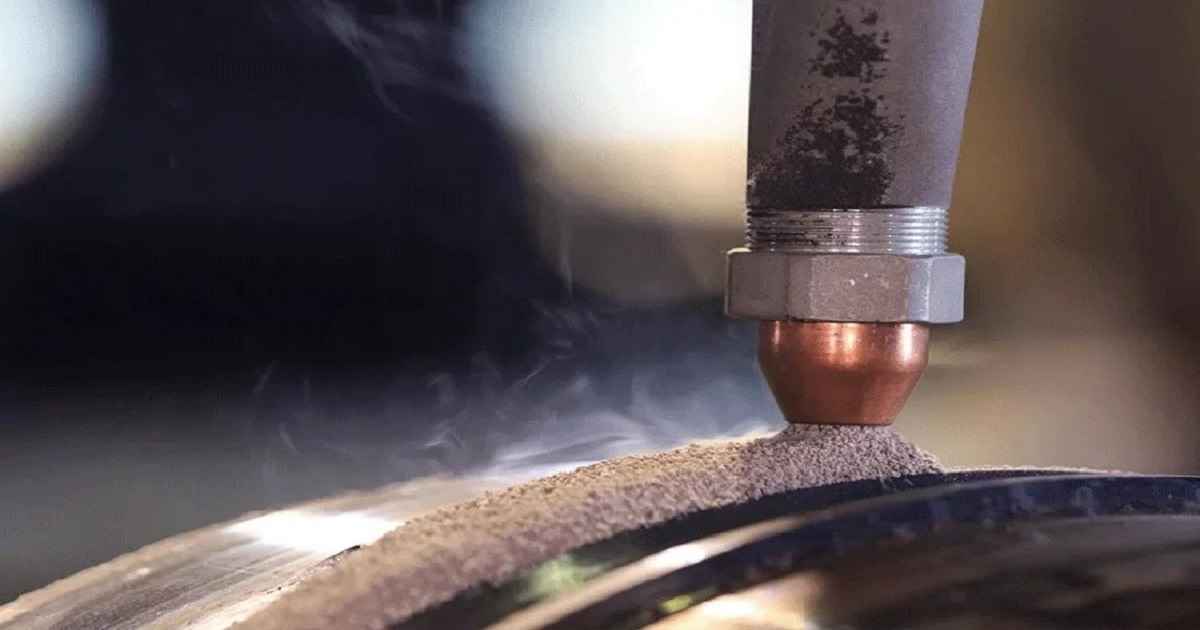
جوشکاری زیر پودری (SAW) روشی پیشرفته و صنعتی از رایج ترین روش های جوشکاری لوله آهنی است که در آن از پودرهای مخصوص برای محافظت از منطقه جوش و افزایش کیفیت استفاده میشود. این روش بهدلیل سرعت بالا و قابلیت اجرای جوشکاری مداوم، گزینهای ایدهآل برای پروژههای بزرگ مانند خطوط لوله با ضخامت بالا است. پودر محافظ بهصورت خودکار روی ناحیه جوش ریخته میشود و مانع ورود آلودگیهای محیطی میگردد. با این حال، تجهیزات گرانقیمت و نیاز به شرایط محیطی کنترلشده، از محدودیتهای این روش محسوب میشود.
جوشکاری TIG
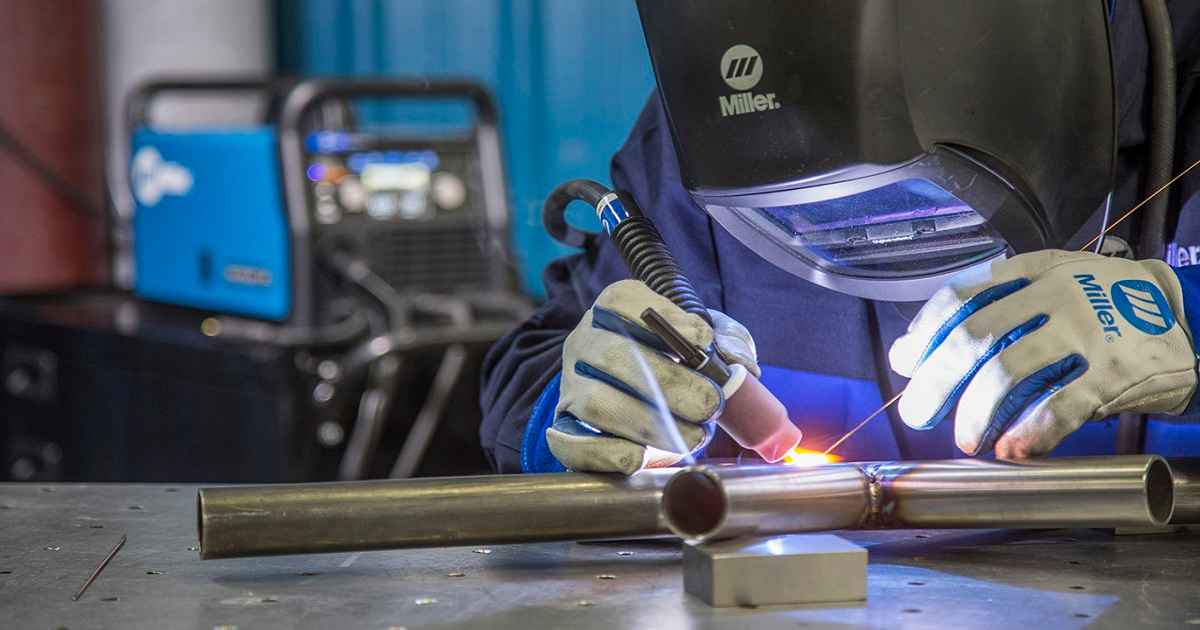
جوشکاری TIG یا جوشکاری با گاز تنگستن محافظ (GTAW)، از گاز بیاثر مانند آرگون برای محافظت از ناحیه جوش استفاده میکند و یکی از دقیقترین و تمیزترین روشهای جوشکاری محسوب میشود. در این روش از الکترود تنگستن استفاده میشود که قوس پایداری ایجاد کرده و جوشهایی با دقت و کیفیت بالا، بهویژه برای لولههای نازک و حساس، فراهم میسازد.
این روش بهدلیل عدم تولید جرقه و دود زیاد، محیط کاری تمیزتری ایجاد میکند و برای پروژههایی که نیاز به کنترل دقیق دارند بسیار مناسب است. با این حال، اجرای آن نیازمند مهارت بالای اپراتور است و سرعت انجام آن نسبت به روشهای دیگر پایینتر است، که ممکن است در پروژههای بزرگ موجب افزایش زمان اجرا شود.
جوشکاری لیزری
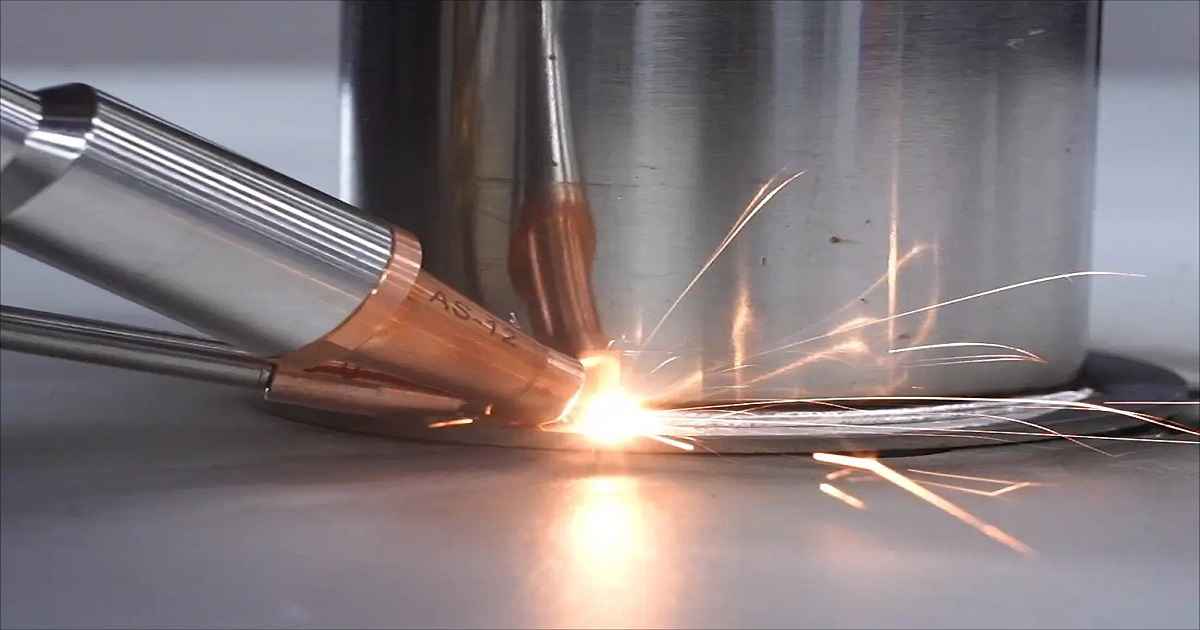
جوشکاری لیزری یکی از روشهای پیشرفته و دقیق جوشکاری است که با استفاده از پرتو متمرکز لیزر، فلزات را در محل اتصال ذوب و بههم متصل میکند. این روش بهدلیل دقت بالا، سرعت زیاد و توانایی جوشکاری اتصالات پیچیده، در صنایع حساس مانند الکترونیک، پزشکی و هوافضا کاربرد دارد. جوشهای ایجادشده با لیزر بسیار تمیز، باریک و با حداقل تغییر شکل حرارتی هستند. با این حال، هزینه بالای تجهیزات و نیاز به محیط کنترلشده از محدودیتهای اصلی این روش محسوب میشود.
جوشکاری قوسی توپودری (FCAW)
جوشکاری قوسی توپودری (FCAW) که شباهت زیادی به روش MIG دارد، از سیم جوش توخالی حاوی فیلر و مواد محافظ استفاده میکند و این امکان را فراهم میسازد تا بدون نیاز به گاز محافظ خارجی، جوشهایی با کیفیت بالا ایجاد شود. این ویژگی باعث شده FCAW در پروژههایی با شرایط محیطی نامناسب، بهویژه در فضای باز، عملکرد بسیار خوبی داشته باشد.
از دیگر مزایای این روش میتوان به سرعت بالا، نفوذ عمیق و تولید جوشهای مستحکم اشاره کرد که آن را برای اتصالات تحت فشار بسیار مناسب میسازد. FCAW بهدلیل سادگی تجهیزات و راندمان بالا، در صنایع سنگین مانند ساختوساز، نفت و گاز بسیار مورد توجه قرار گرفته است.
بیشتر بخوانید: فولاد سبز چیست؟
نکات مهم جوشکاری لوله آهنی
انتخاب روش جوشکاری لوله آهنی به چند عامل کلیدی بستگی دارد:
- ضخامت لوله: برای لولههای ضخیمتر، جوشکاری زیر پودری (SAW) که نفوذ عمیق و استحکام بالایی دارد، مناسب است؛ در حالی که برای لولههای نازکتر، جوشکاری TIG به دلیل دقت و کنترل بهتر اولویت دارد.
- شرایط محیطی: در محیطهای باز و بادخیز، جوشکاری قوس الکتریکی دستی (SMAW) که نیازی به گاز محافظ ندارد بهتر عمل میکند، اما در محیطهای کنترلشده، روشهای حساستر مانند GMAW کاربرد بهتری دارند.
- نیاز به دقت: پروژههای حساس و دقیق معمولا از جوشکاری TIG و جوشکاری لیزری استفاده میکنند که کنترل حرارتی و کیفیت جوش بسیار بالایی دارند.
- هزینه تجهیزات: SMAW به دلیل سادگی و تجهیزات ارزانتر مناسب بودجههای محدود است، در حالی که SAW و جوشکاری لیزری هزینه بیشتری دارند اما کیفیت و دوام بهتری ارائه میکنند.
- سرعت کار: در پروژههایی که سرعت اهمیت دارد، SAW و GMAW با اجرای سریع و بازدهی بالا گزینههای محبوبی هستند، اما TIG به دلیل سرعت پایینتر بیشتر در کارهای دقیق و کمحجم استفاده میشود.
سخن آخر
در این مقاله به معرفی رایج ترین روش های جوشکاری لوله آهنی پرداختیم که هر کدام بسته به شرایط پروژه مزایا و کاربردهای خاصی دارند. انتخاب درست این روشها به عواملی مانند ضخامت لوله، محیط کاری، نیاز به دقت و بودجه بستگی دارد. آشنایی با این روشها کمک میکند تا جوشکاری با کیفیت و دوام بالا انجام شود. در نهایت، شناخت رایج ترین روش های جوشکاری لوله آهنی، کلید موفقیت در اجرای پروژههای صنعتی و ساختمانی است.
سوالات متداول
عوامل مؤثر در کیفیت جوشکاری لوله آهنی چیست؟
علاوه بر انتخاب روش جوشکاری، تمیزی لبهها، تطابق الکترود با ماده، تنظیمات دقیق دستگاه، مهارت اپراتور و بازرسی کیفیت جوش از عوامل مهم بر کیفیت نهایی جوش لولههای آهنی هستند.
حالات مختلف قرارگیری لولهها در جوشکاری کدام است؟
جوشکاری لوله فولادی معمولا در چهار حالت افقی متحرک (چرخشی)، عمودی (ثابت قائم), افقی ثابت و مایل به 45 درجه انجام میشود.
استاندارد جوشکاری لوله چیست؟
جوشکاری خط لوله باید بر اساس استانداردهای مربوطه ASME مانند B 31.4، B 31.8، ASME BPVC و غیره انجام گیرد.
